
Soldadura MIG/MAG vs soldadura por puntos: cuándo conviene cada proceso
Preguntas frecuentes
¿Qué es mejor, soldadura por puntos o MIG/MAG?
Depende de la unión. Puntos es más rápido para chapas superpuestas y series repetitivas; MIG/MAG es más versátil para cordones continuos y espesores variables.
¿Un robot puede hacer soldadura por puntos y MIG/MAG?
Sí, con herramienta, fuente y programación adecuadas. La celda puede cambiar de proceso, pero la decisión debe validarse con piezas reales.
¿La soldadura TIG se puede automatizar?
Sí, aunque suele requerir mayor control de preparación, trayectoria y parámetros. Es común en piezas de alto valor o acabados exigentes.
¿Qué incluye una celda de soldadura robotizada?
Robot, fuente de soldadura, pinza o antorcha, utillaje, posicionadores, seguridad, extracción de humos, programación, pruebas y capacitación.
En este artículo
La soldadura por puntos y la soldadura MIG/MAG no compiten por el mismo trabajo. Una une chapas por resistencia en puntos discretos; la otra deposita material de aporte para formar un cordón continuo. Elegir mal el proceso obliga a rediseñar la celda, el utillaje y hasta la pieza.
Esta comparación ayuda a decidir qué proceso evaluar primero y qué datos necesita un integrador para cotizar.
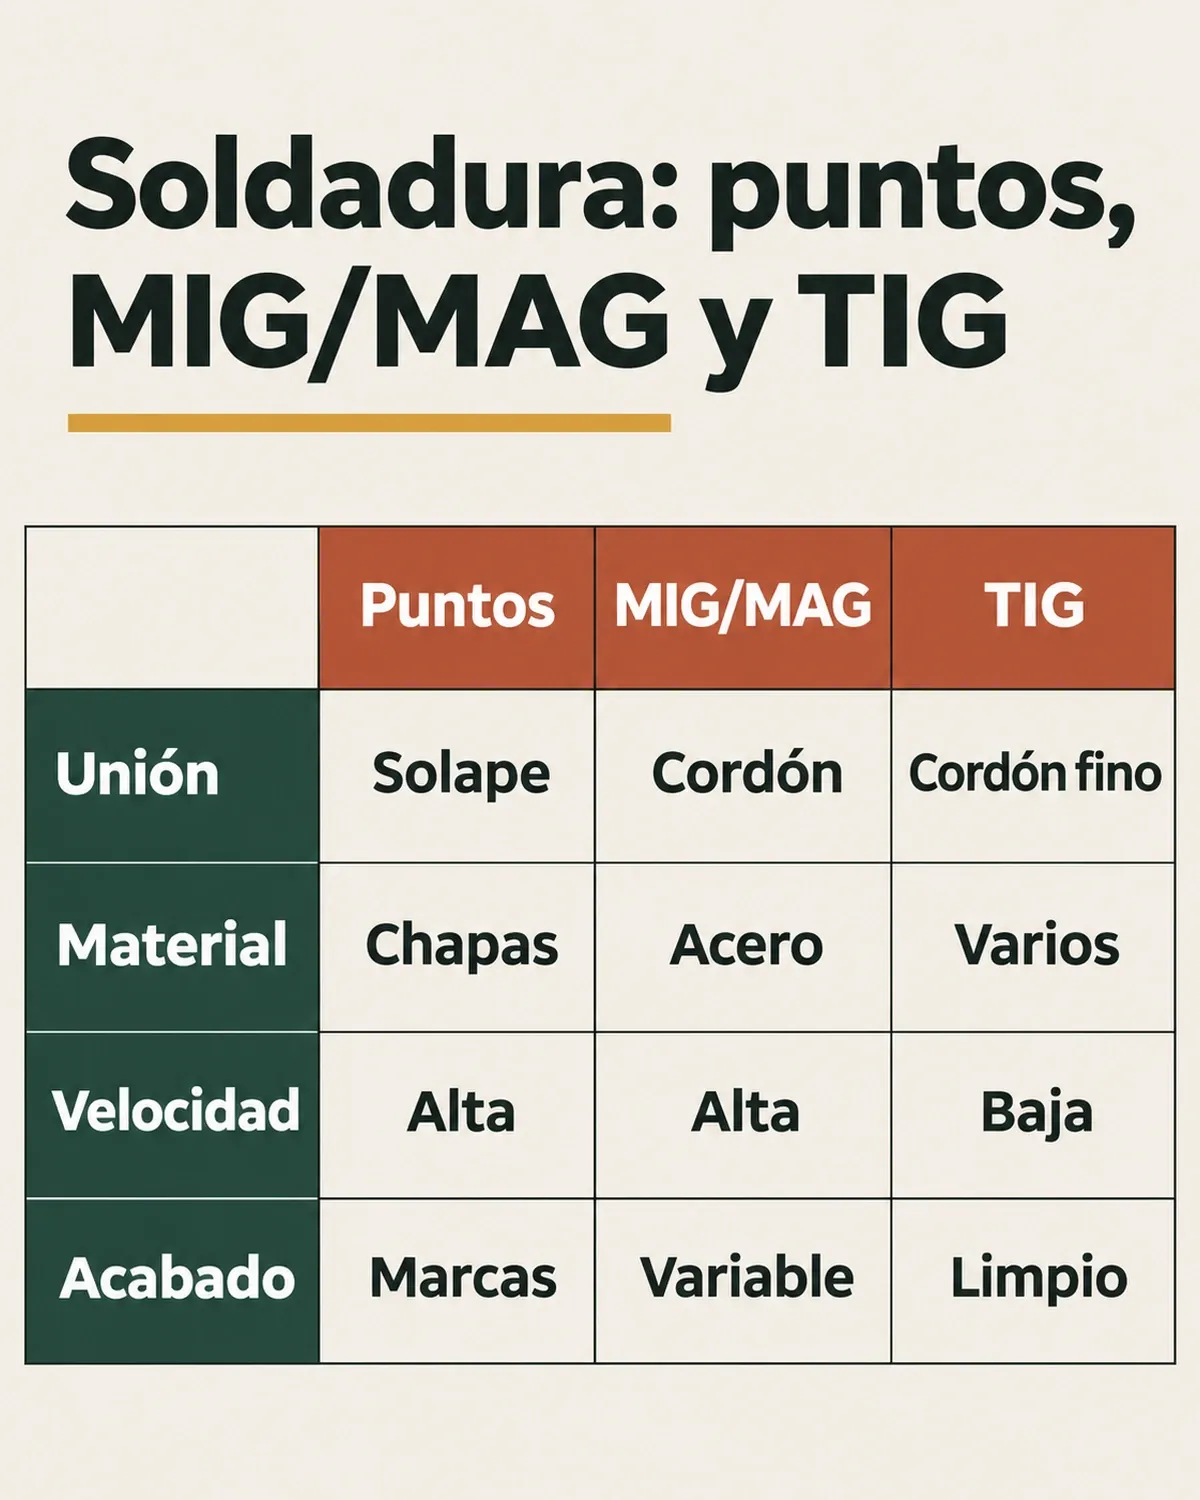
Tres procesos, tres lógicas de unión: la pieza y el volumen definen cuál evaluar primero.
La diferencia en una frase
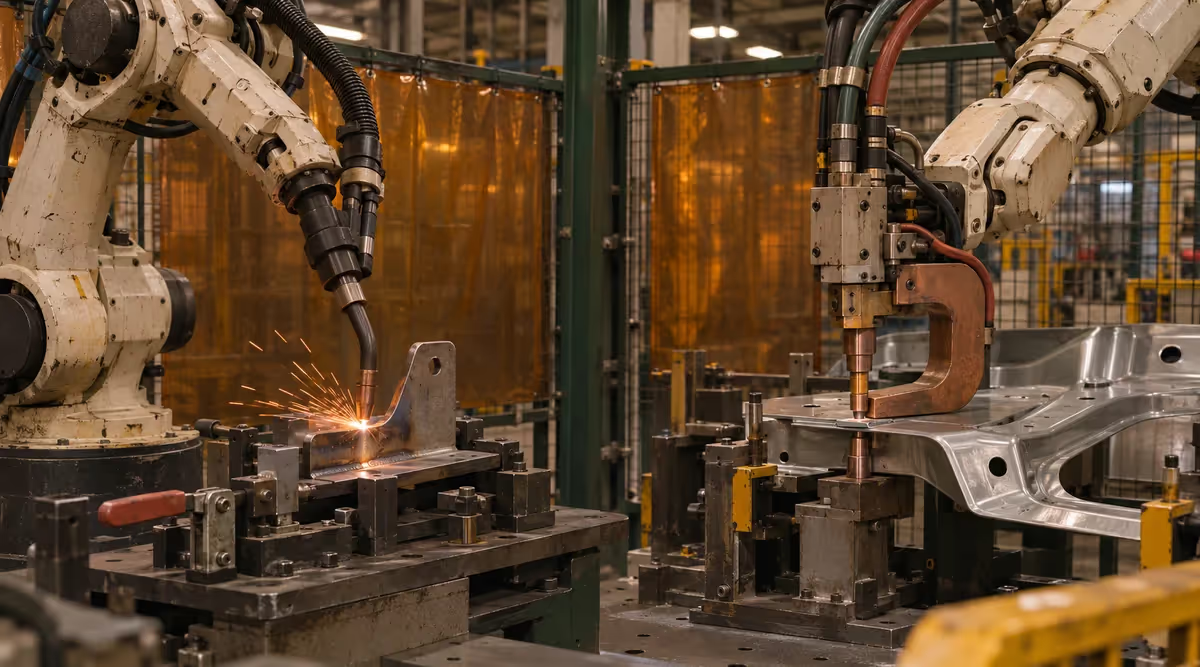
- Soldadura por puntos: corriente y presión sobre chapas superpuestas; el punto se forma por resistencia. Rápida, repetible y muy usada en carrocería y estructuras de chapa.
- Soldadura MIG/MAG: un arco eléctrico con alambre de aporte forma un cordón continuo. Versátil para espesores, posiciones y uniones más largas.
- Soldadura TIG: arco con electrodo de tungsteno y aporte manual o automático; mayor control y acabado, generalmente más lenta.
Tabla comparativa
| Criterio | Por puntos | MIG/MAG | TIG |
|---|---|---|---|
| Tipo de unión | Chapas superpuestas | Cordón continuo | Cordón continuo de precisión |
| Materiales típicos | Acero, aluminio según equipo | Acero, aluminio, inoxidable | Inoxidable, aluminio, aleaciones |
| Espesores | Chapas finas y medianas | Finos a gruesos | Finos y medios |
| Velocidad | Alta en series repetitivas | Media-alta | Baja |
| Acabado | Punto localizado | Cordón con salpicadura según proceso | Acabado limpio |
| Automatización | Muy repetible con utillaje | Requiere control de trayectoria y parámetros | Más sensible a la preparación y al operador |
| Aplicación típica | Carrocería, electrodomésticos, estructuras de chapa | Estructuras, bastidores, recipientes | Tuberías, alimentos, piezas de alto valor |
Qué define la elección
- La unión que exige el diseño. ¿Puntos resistentes o cordón continuo con estanqueidad?
- El material y el espesor. No todos los procesos funcionan igual en aluminio, inoxidable o acero galvanizado.
- El volumen y el ciclo. La soldadura por puntos suele ganar en series repetitivas; MIG/MAG en cordones largos.
- El acceso de la pinza o antorcha. La geometría de la pieza puede descartar un proceso antes de comparar costos.
- La calidad y la inspección. Un cordón continuo puede exigir control de poros, penetración y acabado.
- La celda completa. Robot, fuente, pinza o antorcha, utillaje, posicionadores, seguridad y extracción de humos.
Cuándo suele convenir cada uno
- Puntos: piezas de chapa que se repiten, uniones superpuestas, ciclos cortos y utillaje estable.
- MIG/MAG: bastidores, estructuras, cordones largos, espesores variables y producción con varias referencias.
- TIG: acabado, precisión, materiales sensibles o cordones donde la estética y la limpieza son críticas.
También existen configuraciones mixtas: una celda con robot y cambio de herramienta, o una línea con puestos de puntos y cordón. La decisión es de proceso, no de marca.
Qué datos necesita una evaluación
- planos o muestras de las piezas;
- material, espesor y tipo de unión;
- cantidad y ubicación de puntos o longitud de cordón;
- volumen, ciclo y referencias;
- acceso, fijación y espacio;
- requisitos de calidad, seguridad y extracción de humos.
Con esos datos se puede comparar soldadura por puntos, MIG/MAG y TIG con el mismo criterio.
Errores frecuentes
- Elegir el robot antes de definir el proceso de soldadura.
- Comparar precio de equipo sin utillaje, fuente, seguridad y puesta en marcha.
- Ignorar la preparación de la pieza y el acceso de la antorcha.
- Subestimar la extracción de humos y la seguridad de la celda.
- Prometer un retorno sin datos reales de ciclo y calidad.
Cómo se evalúa el ciclo y la calidad
El ciclo de soldadura no es solo el tiempo del arco. Incluye carga, fijación, aproximación, soldadura, enfriamiento, descarga y, en muchos casos, inspección. Un robot rápido puede perder la ventaja si la pieza tarda en fijarse o si el cambio de referencia exige ajustes manuales.
Para evaluar el ciclo, descomponé la operación en pasos y medí cada uno con piezas reales. Después sumá las variables que suelen aparecer en producción: cambios de programa, electrodos desgastados, piezas que no encajan, paradas y retrabajo.
La calidad se define antes de soldar:
- qué unión se considera aceptable;
- qué defectos se inspeccionan y con qué método;
- quién valida la primera pieza;
- qué se hace con una pieza fuera de rango.
Sin criterios de aceptación, la discusión sobre el proceso se vuelve subjetiva.
Seguridad, humos y normas
La soldadura genera humos, radiación, salpicaduras y riesgo eléctrico. La celda debe diseñarse con evaluación de riesgos, ventilación y captación en el punto de soldadura. En Estados Unidos, OSHA publica requisitos y guías para soldadura, corte y brazing; las normas de la American Welding Society complementan la parte técnica del proceso.
La seguridad no se resuelve solo con una cortina. Hay que revisar:
- extracción de humos y renovación de aire;
- protección ocular y facial;
- ropa y guantes adecuados;
- puesta a tierra y mantenimiento eléctrico;
- bloqueo de energías antes de intervenir;
- accesos y paradas de emergencia.
Errores de especificación
- Definir el proceso por la máquina disponible y no por la unión.
- Comparar el precio del robot sin la celda completa.
- Ignorar el utillaje y el tiempo de cambio de referencia.
- Prometer un ciclo sin probar piezas reales.
- Subestimar la extracción de humos y la ventilación.
- No definir quién mantiene los electrodos y los parámetros.
Cada uno de estos errores aparece después de la compra, cuando el margen de ajuste es menor.
Posiciones, preparación y repetibilidad
La posición de soldadura cambia la dificultad del proceso. No es lo mismo soldar en plano que en vertical o sobre cabeza; MIG/MAG y TIG tienen comportamientos distintos según la posición, el material y el aporte. La preparación de la pieza —limpieza, bisel, separación y fijación— también define la calidad.
En automatización, la repetibilidad de la preparación es tan importante como la del robot. Si la pieza llega con variaciones, el robot repite la trayectoria pero no corrige la unión. Por eso la evaluación incluye utillaje, tolerancias y control de la pieza entrante.